 讯鹏简介
 发展历程
 讯鹏优势
 荣誉资质
 公司团队
 渠道合作
 工业平板电脑
 手持加固平板
 PDA移动终端
 ESD防静电终端
 监测告警终端
 数采组网终端
 方案
 防静电系统
 ESOP系统
 安灯系统
 看板系统
 环境监控系统
 PTL仓储亮灯系统
 MES系统
 ESD防静电系统
 ESOP系统
 安灯呼叫系统
 生产管理系统
 工业智能终端
 PTL仓储亮灯系统
 自助咨询
 线上购买
 工具软件
 售后服务
 人才理念
 员工风采
 招聘岗位
 公司新闻
 行业知识
 行业资讯

看得见 · 记得住 · 传得回——每件五金件都有数可查
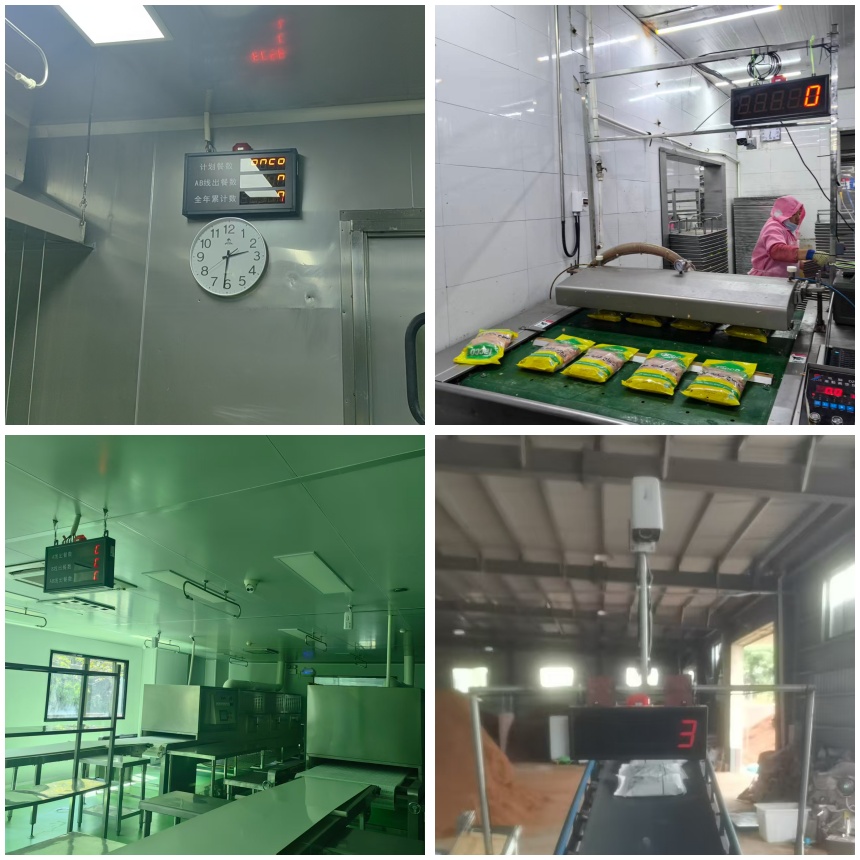
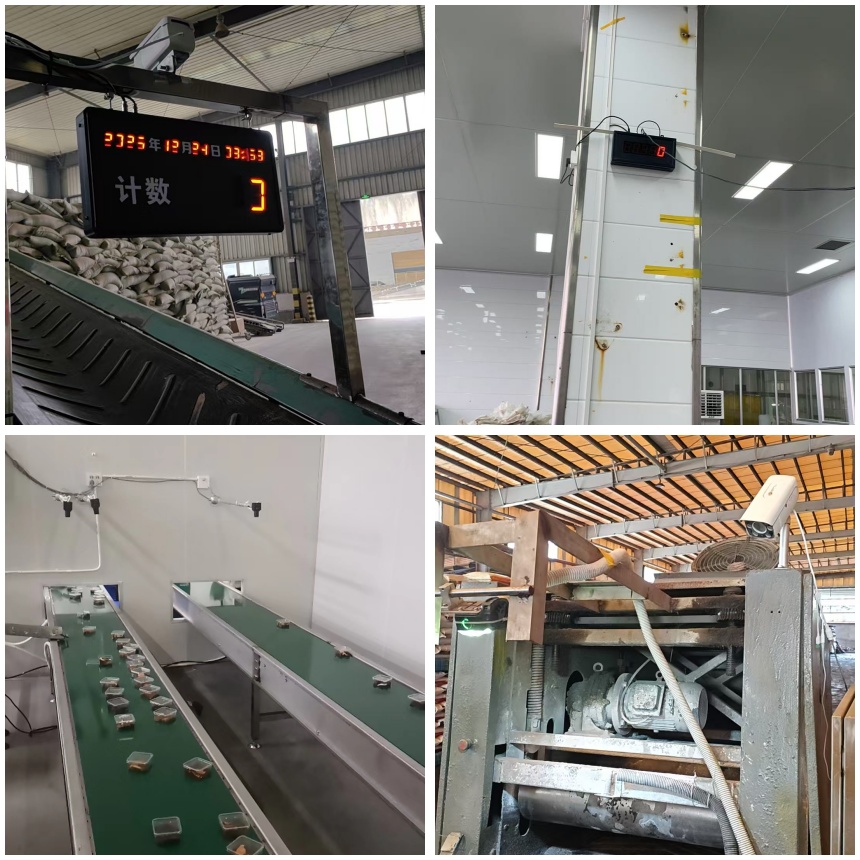
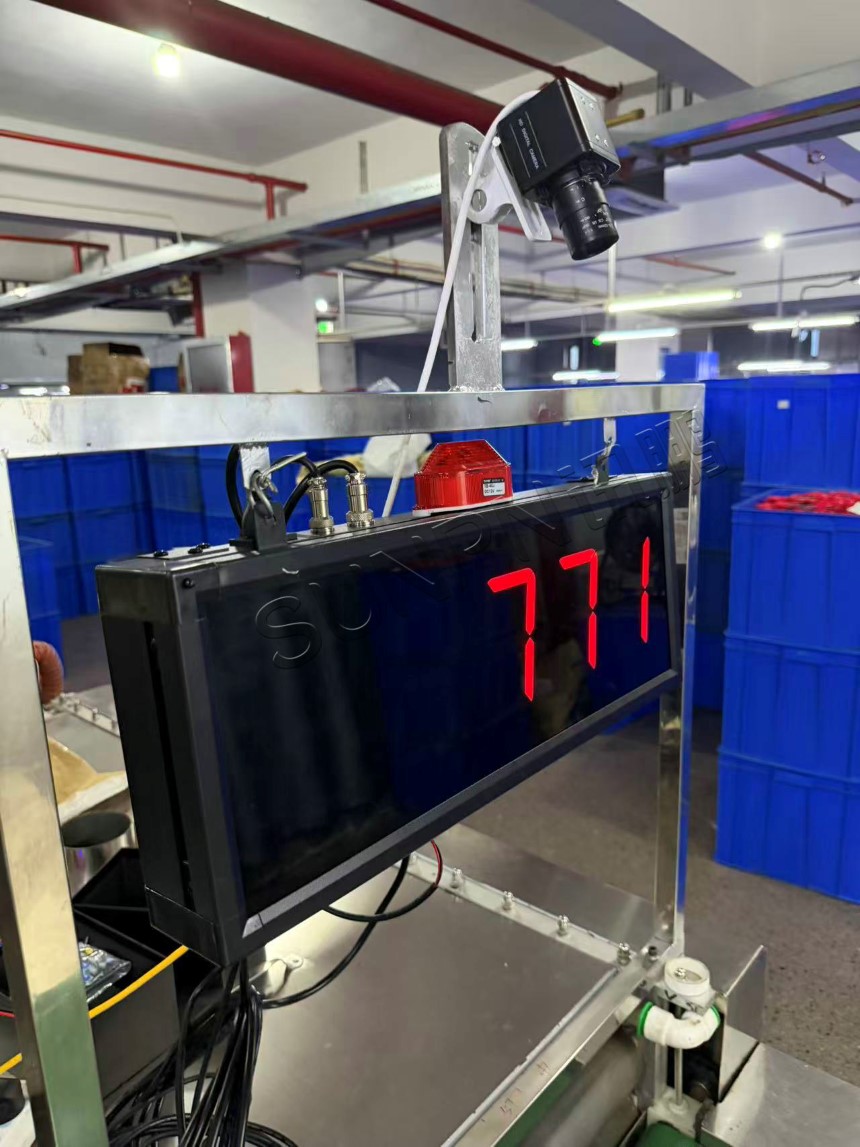
广州某五金制品厂的车间里,传送带以每分钟数十件的节拍,把一件件成型的金属配件送入周转箱。从前这道工序靠的是两名工人手持计数器"啪啪"按键;现在,传送带上方多了讯鹏科技推出的设备,一台相机、一组警示灯、一块 4 寸红色数码管看板——每一件五金件过线,进入数和出去数实时在看板与电脑屏幕上跳动,班组长不用再守在传送带旁按键核对。下面是这套工业AI视觉计数显示屏看板"全栈计数方案"在客户现场的落地细节。
一、项目背景:
1、 客户画像
客户为广州某五金制品厂,主营金属冲压件、五金配件的小批量多品种加工。车间内有多条冲压—攻牙—质检—包装流水线,每条线每分钟过件 30~80 件,节拍快、件型杂,对实时计数与数据回传有刚性需求。
2 、行业三类常见计数方式的硬伤
(2)光电开关/红外对射:五金件往往叠放、堆垛通过感应区,红外对射误差率普遍 ≥ 20%;强反光的小件还会触发"误识别"。
(3)PLC 编码器估算:按传送带长度估算件数,遇急停、变速、堆叠即失准,且无法识别"进入"与"出去"的方向差异。
3、客户提出的三条硬指标
(1)每一件都要被"看到"——这是计件工资、绩效考核的基准。
(2)现场要有大字号显示——班组长、车间主任隔 5 米也要能直接读到实时产量。
(3)数据要能传回 MES——不能停留在看板本地,必须支持第三方系统对接。
二、定制方案总览:1 块显示屏 + 1 台相机 + 1 套算法的全栈闭环
针对上述需求,讯鹏为该厂定制了一套"AI 视觉相机 + 工业计数显示屏看板 + 上位软件 + 开放 API"的全栈计数方案:相机在边缘侧完成识别计数,看板把数字放大到车间任何一个角落都能看见,软件在电脑上提供可视化和时段统计,API 把数据送到 MES 排产系统。
1 、系统构成
(1)感知层
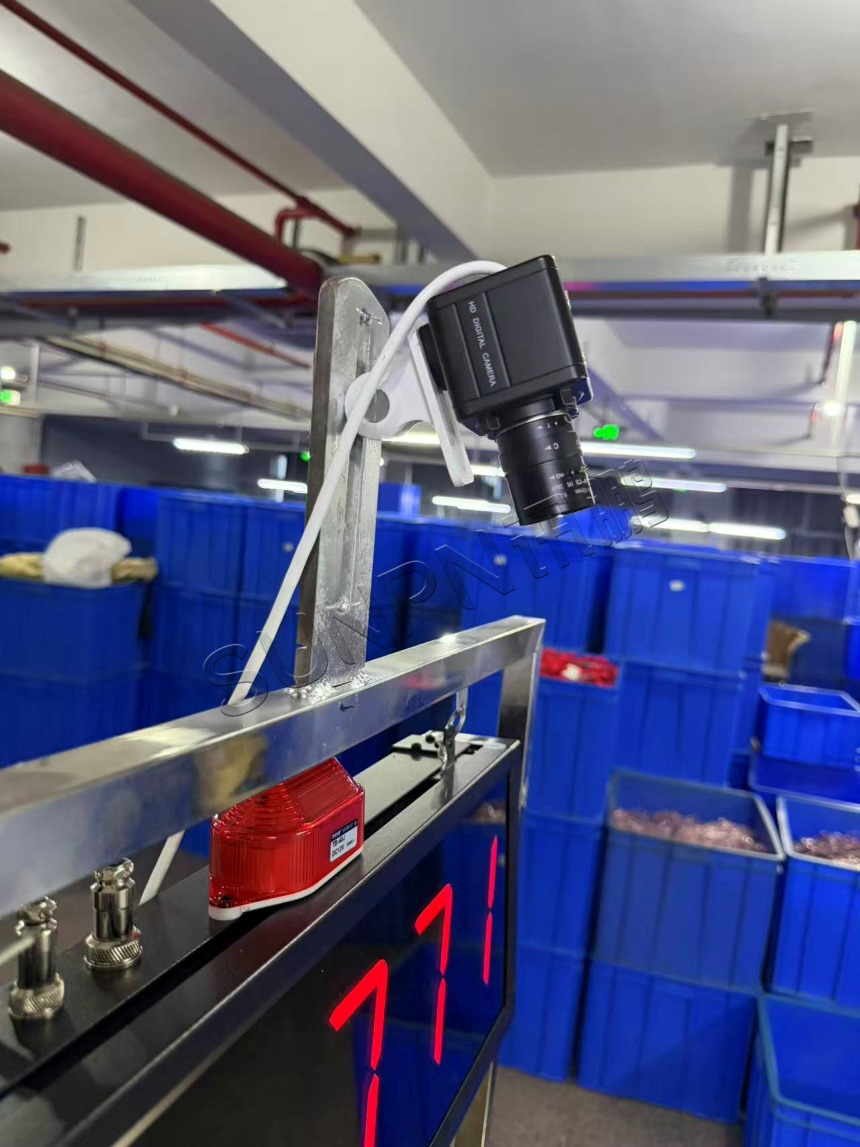
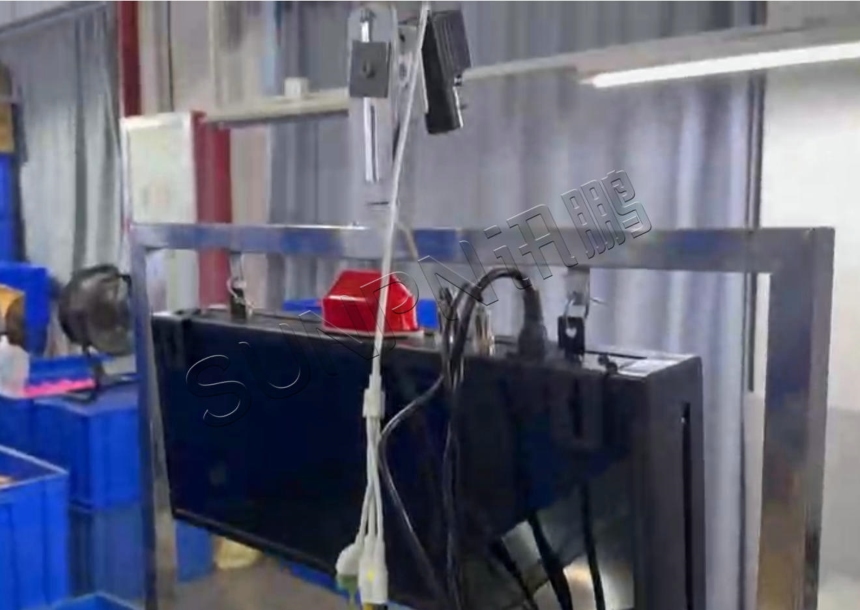
AI 视觉相机(200W):安装在传送带正上方支架,实时识别五金件。
DC12V 零警示灯:位于相机下方,超过指导件数会立即同步闪光提示。
(2)边缘计算层
相机内置 NNIE AI 加速模块:位于相机内部,可不依赖外接服务器,断网也能计算。
工业计数显示屏看板:安装在传送带旁,可根据现场需要调整安装高度位置,4 寸红色数字,远距可视。
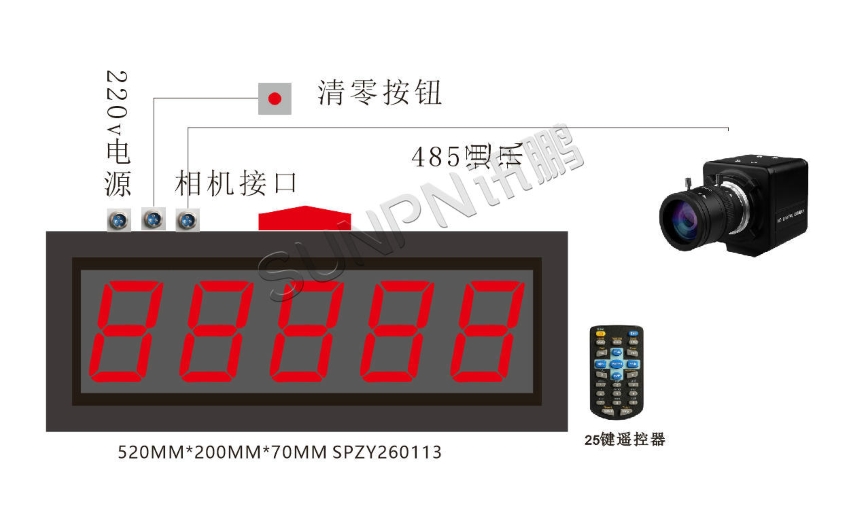
清零按钮 + 25 键遥控器:实现现场换数与计数复位。
RS485 通讯:看板连接上位机,抗干扰、长距离稳定回传。
上位软件 + 开放 API:对接工位电脑 / MES,实现监控、统计与对接。
2、工业计数显示屏看板(核心显示终端)
(1)外壳:工业铝合金边框 + 有机玻璃面板,防护等级适配车间粉尘、油污环境。
(2)显示:4 寸红色 LED 数码管,5 位数字,远距离(≥5 米)清晰可读,强光下不眩目。
(3尺寸:520 × 200 × 70mm,落地支架或壁挂两种安装方式均可。
(4)供电:220V 交流直接接入,无需另配电源适配器。
(5)通讯:RS485 接口,标准 Modbus 协议,兼容主流 PLC、上位机组态软件。
(6)接口:清零按钮、相机接口、485 通讯口、25 键遥控器接收窗,一一对应出厂标识。
3、配套 AI 视觉相机(边缘侧计数源)
(1)处理器:海思 Hi35 系列高性能处理器 + NNIE AI 加速硬件,内置边缘算力,无需外接高算力服务器。
(2)传感器:200W 1/2.8" 逐行扫描 CMOS,最低照度 0.01Lux@(F1.2, AGC ON),自适应日夜模式。
(3)视频:H.265/H.264/MJpeg 编码,1920×1080 / 1280×720 / 320×240 多档分辨率,25fps 实时帧率。
(4)镜头接口:CS 镜头(专业款)/ M12 一体机镜头可选,适配不同安装距离与视场角需求。
(5)宽动态与降噪:支持宽动态、自动数字降噪,抗粉尘、抗强反光、抗振动。
(6)计数算法:内置讯鹏自研计数算法库,98% 高精度识别;支持客制化训练,适配异形五金小件。
4、上位软件与对接协议
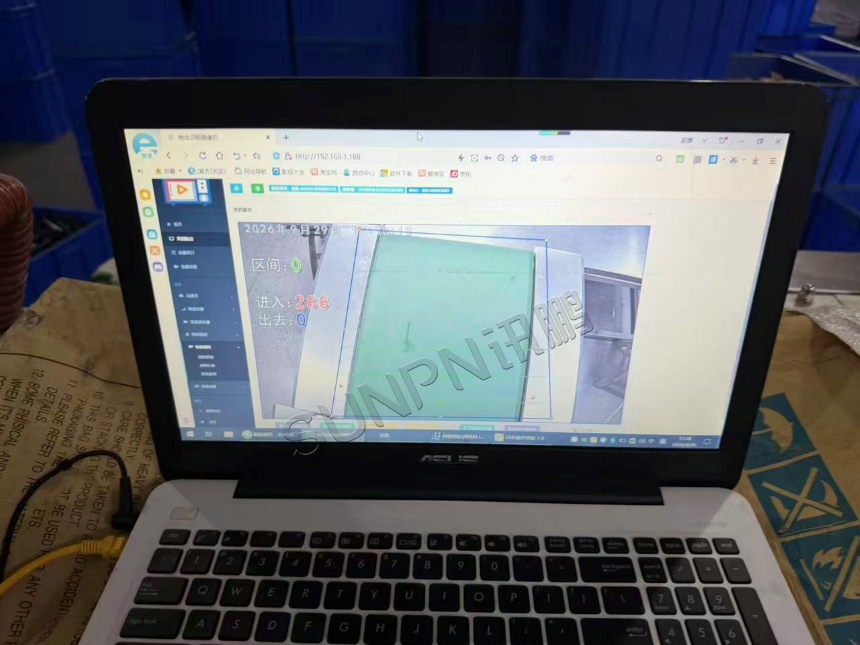
(1)实时监控画面:相机画面叠加 OSD 信息(日期、时间、区域编号、进入数、出去数),一屏看清算法在做什么。
(2)动态计数显示:进入与出去分开累加,互不干扰。
(3)时段统计与录像溯源:按小时/班次汇总产量,历史录像可回放用于异常排查。
(4)免费开放通讯协议及 API 接口:标准 Modbus 协议 + REST API,第三方 MES / ERP 系统直接对接,不锁协议、不收接口费。
三、五金件实时计数的 7 个核心功能
1、高精度识别:98% 算法准确率,适配异形小件
讯鹏 AI 视觉计数传感器内置丰富的计数算法库,针对五金小件的轮廓、孔位、反光特性做了大量样本训练;客户产品冲压件、攻牙件、铆钉件均完成算法调校,识别准确率稳定在 98% 以上。
2、双向计数:进入与出去分别累加
相机对每件五金件在画面中的运动方向做识别,"进入"和"出去"分别累加,互不干扰。从现场抓拍画面可以看到:"进入"从 41 一路跳到 71、288、771,"出去"则稳定保持在 0,方向判断稳定。
3、多区间并行:单台设备覆盖多条产线
上位画面左上角"区间 0"的标识表明系统支持多区间独立计数,一台相机可以同时监控多条包装线或工位,硬件投入大幅降低。
4、实时可视化:4 寸红色数码管看板,远距可读
看板把进入/出去实时产量以 4 寸红色数字放大显示,车间任一位置抬头即可看到当前产量;同步到上位电脑,班组长、工位、办公室三方数据同源。
5、多种交互:清零按钮 + 25 键遥控器 + 上位软件
现场班组长可通过清零按钮一键复位、通过 25 键遥控器调整参数、通过上位软件切换区间/查看曲线,操作层级清晰,新员工 5 分钟即可上手。
6、抗干扰:扛粉尘、振动、24 小时连续作业
算法对粉尘飘过、强光反射、件面褶皱做了大量样本训练,车间冲压油雾、振动、连续作业均不会触发误识别。
7、全栈开放:免费 API 与 RS485 协议对接 MES
通讯协议与 API 接口全部免费开放,不锁协议、不收接口费,MES / ERP / Andon 系统可直接读取产量数据用于排产、绩效、结算。
四、现场实施:从支架到看板的"半天交付"
1、 部署位置
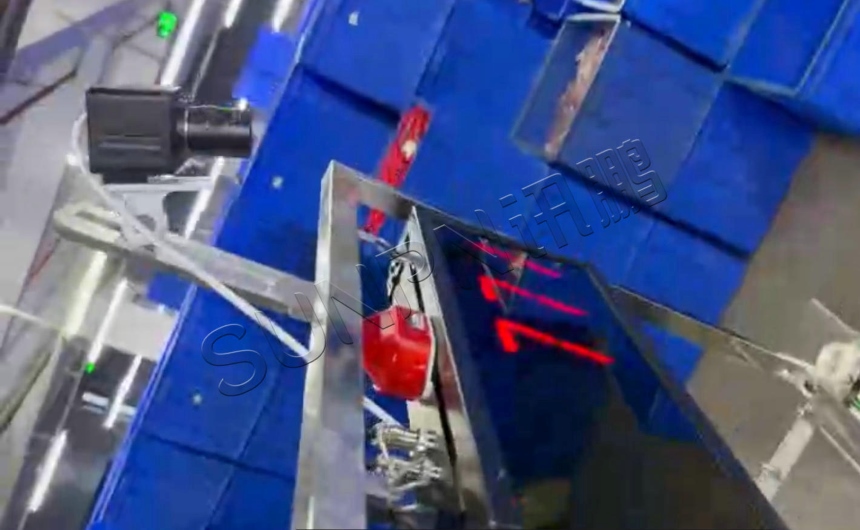
相机装在传送带正上方金属支架,俯拍整个传送带有效宽度;看板挂在传送带旁 1.2 米高度,班组长平视即可读取数字;DC12V 警示灯固定在相机下方支架,过件同步闪光提示现场人员。
2 、接线与调试
(1)220V 交流电接入看板电源接口,看板通电即亮。
(2)相机通过专用接口接入看板,看板自动识别相机型号与通讯协议。
(3)上位电脑通过 RS485 总线接入看板,浏览器输入看板内置 IP(192.168.1.188)即可访问监控画面。
(4)现场根据传送带宽度设定检测区与触发线,10 分钟完成调试。
3 、运行效果
(1)看板实时显示:"进入 71 → 771"逐件递增,"出去"保持 0,方向判断稳定。
(2)上位软件同步:进入 288 件、出去 0 件、区域 0,时间戳 2026 年 9 月 29 日,现场数据、看板数据、上位数据三方一致。
(3)过件节拍:实测节拍与冲压机节拍完全一致,未出现漏数或重数。
五、客户价值
1、省人:每班次节省 1 名专职计数员,工人从按键中解放出来专注质检。
2、省心:数据自动汇总到电脑,班组长无需手动对账,日产量从"次日报"升级为"实时报"。
3、省争议:产量数据三方同源,计件工资、绩效考核口径统一,减少班次间争议。
4、可扩展:一台相机可同时监控多条产线,新增产线仅需加挂相机,无需更换看板。
5、可对接:免费 API + 标准 Modbus 协议,MES / ERP / Andon 系统直接对接,数据进入公司排产与结算链路。
对广州这类以"小件、大批量、多品种"为特征的五金制品厂来说,产线计数的难点从来不是"能不能数",而是"数得准、数得稳、数得能传到系统里"。讯鹏科技为该厂定制的这套"工业计数显示屏看板 + AI 视觉相机 + 上位软件 + 开放 API"全栈方案,用一台 4 寸红色数码管看板把实时产量放大到车间每一个角落,用一台内置 NNIE AI 加速的相机把识别精度稳定在 98%,用一套免费开放的协议把数据送进 MES——没有把数据锁在自己的协议里,也没有套用通用模板。