 讯鹏简介
 发展历程
 讯鹏优势
 荣誉资质
 公司团队
 渠道合作
 工业平板电脑
 手持加固平板
 PDA移动终端
 ESD防静电终端
 监测告警终端
 数采组网终端
 方案
 防静电系统
 ESOP系统
 安灯系统
 看板系统
 环境监控系统
 PTL仓储亮灯系统
 MES系统
 ESD防静电系统
 ESOP系统
 安灯呼叫系统
 生产管理系统
 工业智能终端
 PTL仓储亮灯系统
 自助咨询
 线上购买
 工具软件
 售后服务
 人才理念
 员工风采
 招聘岗位
 公司新闻
 行业知识
 行业资讯

汽车零部件加工车间里,两台转台同时开工、十几道工序轮番流转是常态。过去,广州某汽车零部件制造厂的车间班长只能"凭记忆、靠喊话"估算产能——转台 A 出了多少件、转台 B 出了多少件、装载数有没有到设定值、不良有没有被漏报,这些关键数据长期处于"看不见、说不清"的状态。
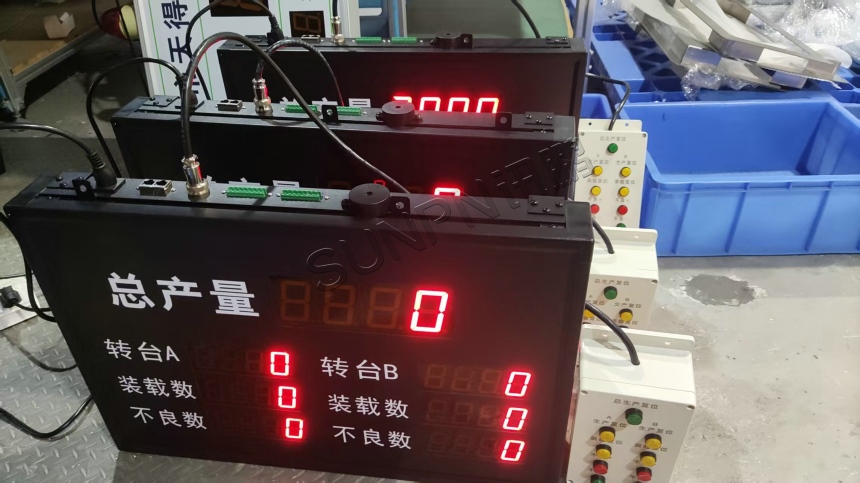
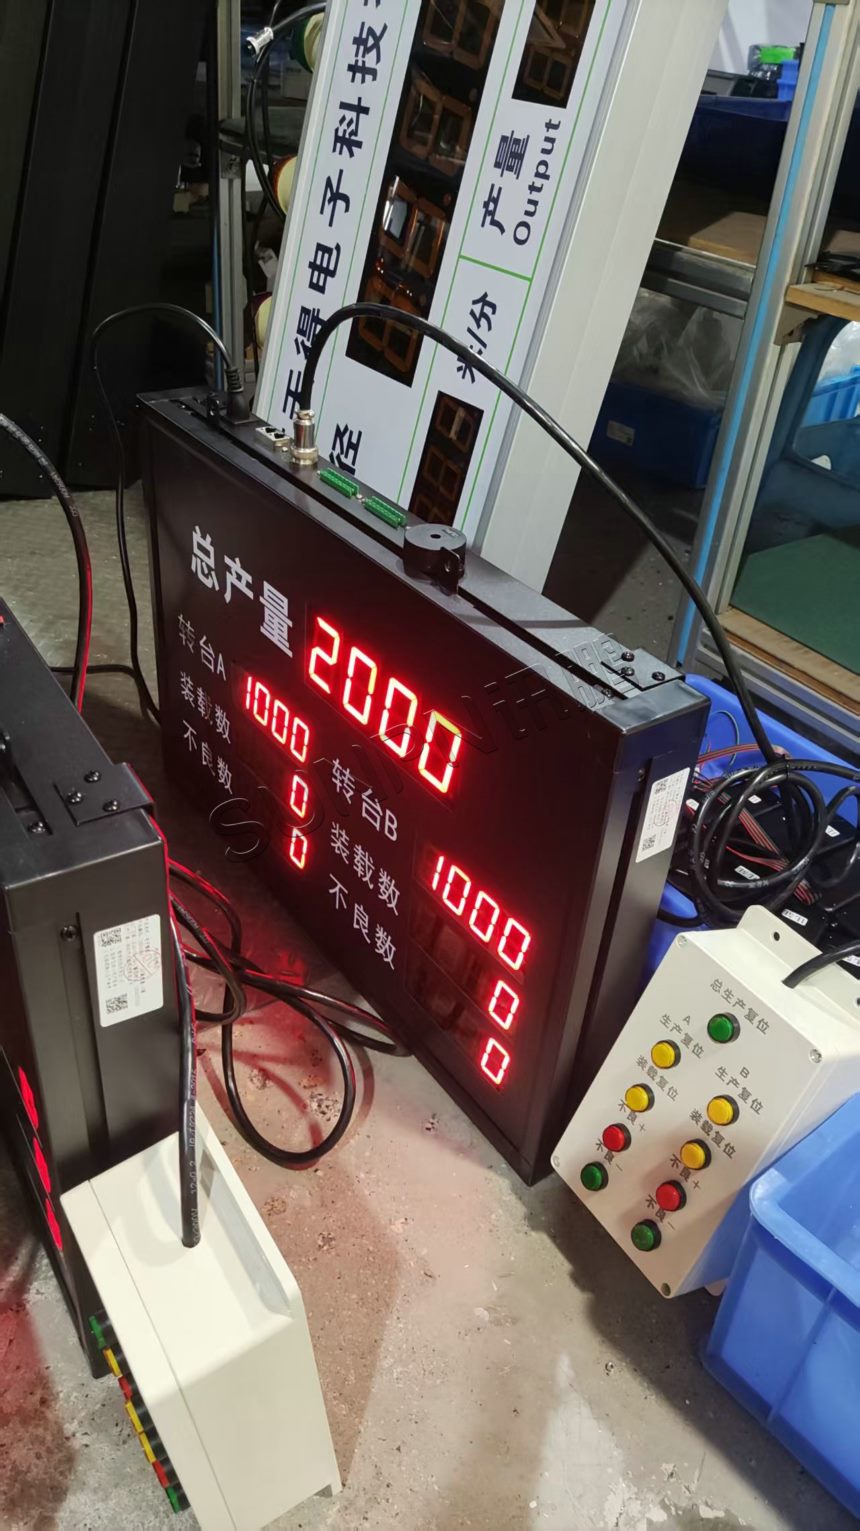
一次产线改造对接之后,深圳市讯鹏科技有限公司为其量身定制了一台 LED 生产管理看板 + 复位按钮盒。整套方案严格按照客户提出的 7 条功能说明逐条落地:既要在一块 LED 屏上把"总产量、转台 A/B 产量、装载数、不良数"全部亮出来,也要把 PLC 干接点信号、6 路 IO、Rs485 通讯全部打通,为客户后续自主开发上层管理软件保留接口。
一、项目背景:当"两条转台加工"遇上多品种小批量的产能焦虑
这三条痛点决定了客户的定制方向:不是再做一块"能显示数字"的屏,而是要一块**"能让产线自己说话"**的屏。
二、定制方案总览:一台看板 + 一只按钮盒,覆盖从计数到通讯的全链路
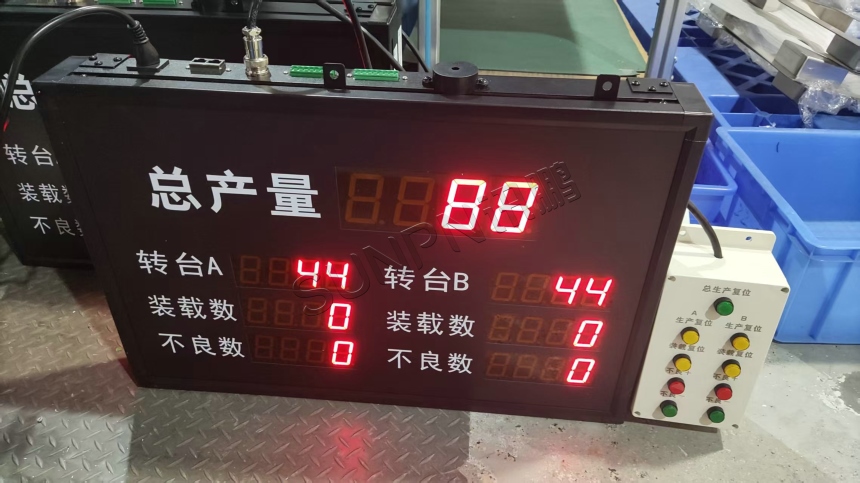
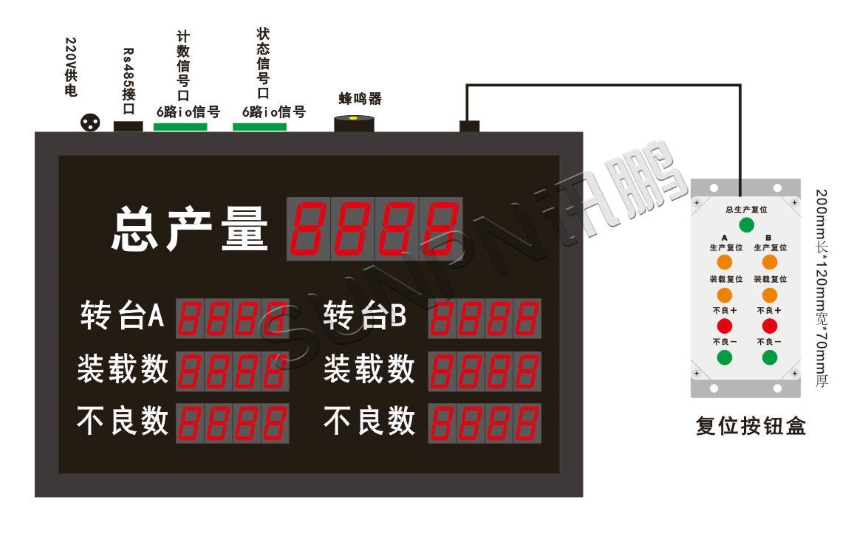
1、 LED 看板主体:7 个关键数字,一屏全显根据客户的功能说明,看板正面采用红色高亮 LED 数码管,一字排开显示如下数据:
(1)总产量:5 位数字,由"转台 A 产量 + 转台 B 产量"自动累加得到,挂在上方,便于车间主任远距离观测;
(2)转台 A / 转台 B:各自独立 5 位计数,分别显示两条转台的实时产量;
(3)装载数(A / B):各 5 位计数,对应 A、B 两条线当前已装载数量;
(4)不良数(A / B):各 5 位计数,对应已识别的良/不良品数量。
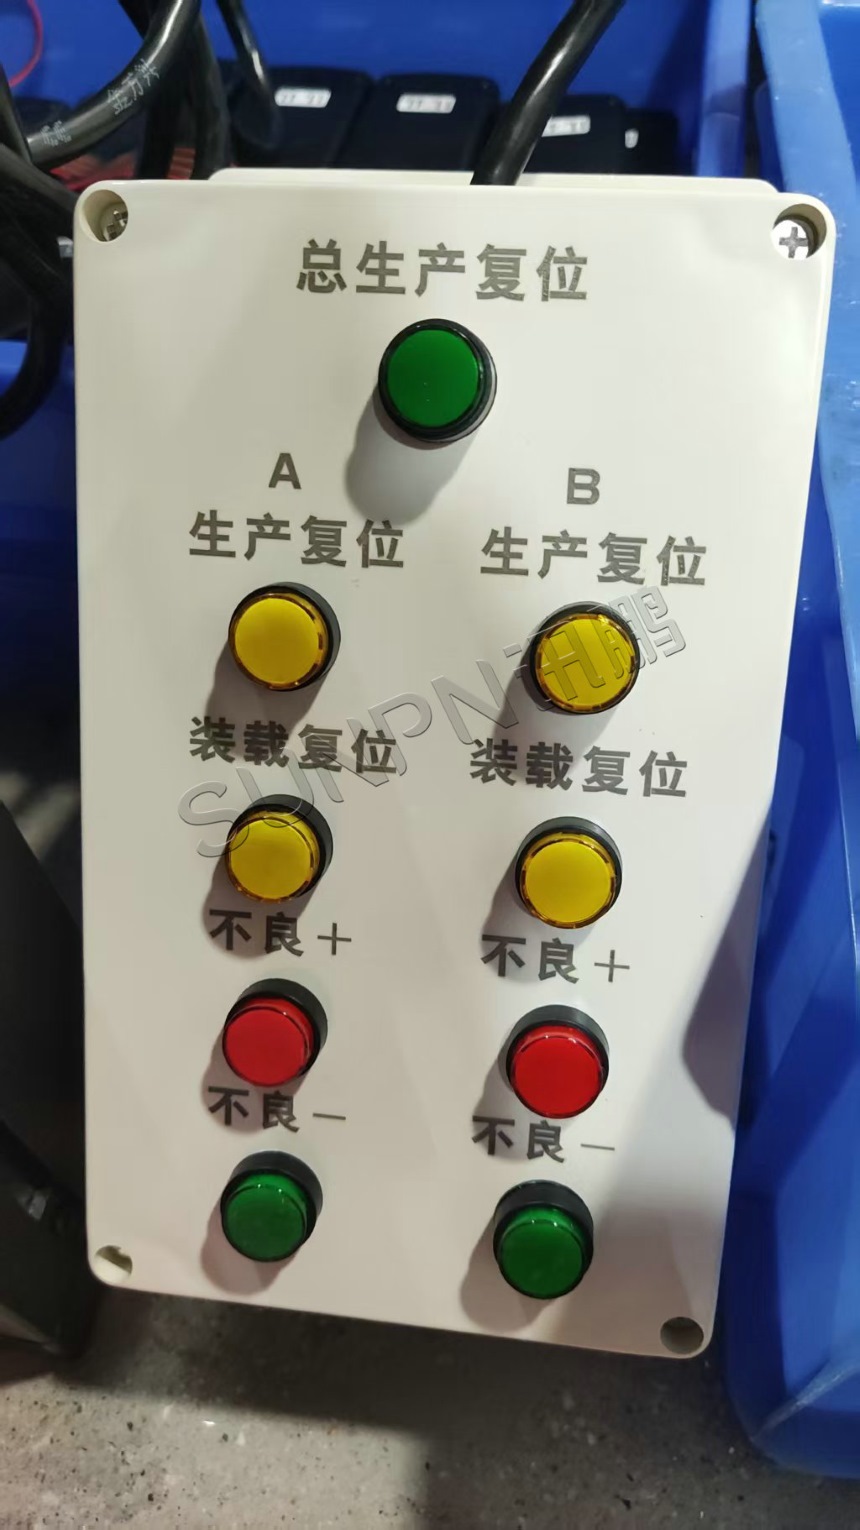
2 、复位按钮盒:现场操作的人机接口
复位按钮盒为独立外壳,固定在产线工人便于操作的位置。盒体上排布 6 组按钮,分别承担总生产复位、A 生产复位、B 生产复位、A 装载复位、B 装载复位、不良 + / 不良 −(A、B 各一组加减)的功能。按钮按颜色分区,方便工人盲操,避免误按。
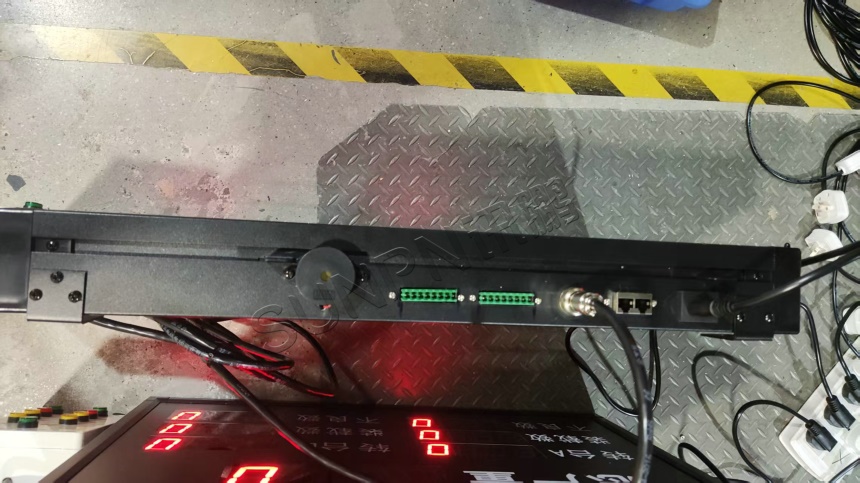
3、 后端接口:220V 供电 + Rs485 + 6 路 IO + 蜂鸣器
看板顶部预留了完整的物理接口——220V 供电口、Rs485 通讯口、计数信号口、状态信号口、6 路 IO 信号口、内置蜂鸣器,可直接对接客户现成的 PLC 与上位系统。
三、七大功能逐条落地:每一条都对应客户原始需求
为避免"加了功能、丢了需求",本项目坚持功能说明 7 条逐条对账,每一条都对应到现场的实际按钮或 IO 信号。
1 、总产量 = 转台 A + 转台 B 的累加
总产量显示不是另起一路计数器,而是由 A、B 两条转台的实时产量自动累加得到。这样不论班组长盯哪一侧作业,都只需要看最上方那一栏总产量即可。
2 、转台 A / B:PLC 干接点 0V 开关量计数 + 遥控修正 + 按键清零
转台 A、B 的计数信号直接取自客户 PLC 的 IO 干接点 0V 开关量——每闭合一次下沿信号,对应数字 +1。当出现漏数、连击等异常时,现场人员可使用遥控器对数字进行修正;必要时按下对应转台的"生产复位"键即可单独清零,不影响其他数据。
3 、装载数:到设定值自动清零 + 蜂鸣器 3~5 声告警
装载数对应"当前已装多少件"。当数字达到客户通过遥控器设定的报警数值时:
(1)装载数自动复位清零;
(2)蜂鸣器鸣响 3~5 声后停止;
(3)计数重新从 0 开始继续。
如此不断循环,确保装载数不会因为累积过大而难以观测。同时,操作工也可以随时按下"装载复位"键手动清零,应对突发异常。
4 、不良数:加减与装载数联动修正
不良数通过 PLC 的 IO 干接点计数,也可以通过按钮手动 +1 / −1进行修正。关键的细节是:当不良 +1 时,对应转台的装载数同步 −1;当不良 −1 时,对应转台的装载数同步 +1。这一联动看似不起眼,却直接堵住了"装了好件却计入不良"或"漏装但被报为不良"的数据漏洞,让两套数字始终保持一致。
5 、总生产复位:除 A、B 装载数外,其它全部清零
最顶部的"总生产复位"键是本方案的核心保护设计——按下后:
(1)A、B 两条转台的装载数不清零(保留当前正在装载的批次状态);
(2)其它所有数字(总产量、转台 A/B 产量、不良数等)全部归零。
这种"关键数据保护 + 其他数据清零"的设计,避免了班次切换时把当前装载批次也一并清掉、进而引发装错规格的严重事故。
6 、6 路 IO 信号口:通过 485 查询每一路"常开 / 常闭"
看板预留了额外的 6 路 IO 信号口,客户可通过 Rs485 发送指令,主动读取每一路 IO 当前是常开还是常闭。这意味着,即使看板本体不再加按钮,也能通过上位机读出关键工位的状态——例如安全门是否关闭、气源是否到位、治具是否夹紧等。
7、 485 全数据开放:客户自研上层软件的"最底层接口"
最后一条,也是客户最看重的一条——485 口能够读取看板上的全部数据,包括:
(1)总产量、A/B 产量、A/B 装载数、A/B 不良数;
(2)6 路 IO 当前状态;
(3)当前报警状态、清零状态、按键事件等。
客户可基于这些数据自主开发管理软件,无论上 MES、上看板墙,还是对接 ERP,都不再受制于单一硬件厂商。
四、现场实施:把"图纸"变成真机
1、 安装位置与接线
根据客户车间布局,看板采用 220V 直供电,挂在两条转台之间的立柱上,高位布置,便于车间主任在 10 米外看清总产量。复位按钮盒就近安装在操作工易于触及的工位侧壁,避免跨工位操作。PLC 侧,计数信号、状态信号、6 路 IO 信号分别接线到看板顶部对应接口,每一路都在通电后做闭环测试:
(1)模拟 PLC 输出闭合信号,确认 LED 数字 +1;
(2)模拟 IO 常闭 / 常开切换,确认 485 查询返回值与现场一致。
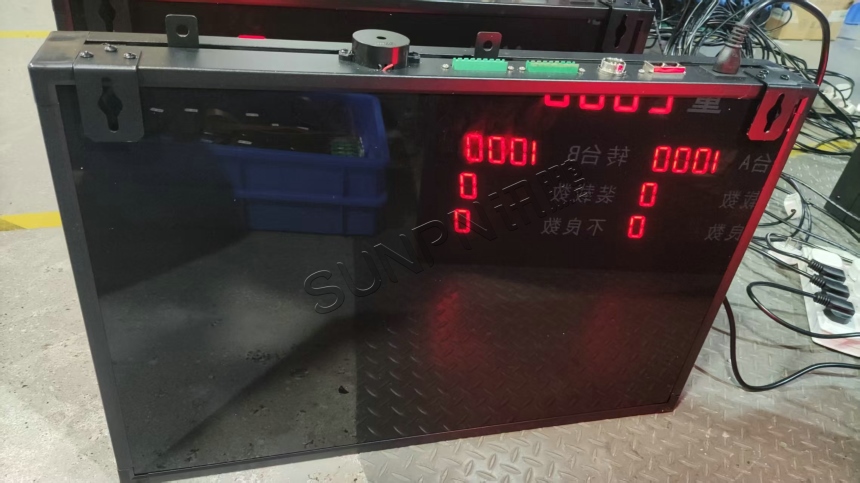
2 、通电试运行
首轮通电试运行中:
(1)A 转台 44 件、B 转台 44 件、总产量 88 件——累加逻辑无误;
(2)装载数到达设定值后自动清零,蜂鸣器鸣响 3 声停止,与预期一致;
(3)不良 +1 测试:对应装载数同步 −1;不良 −1 测试:对应装载数 +1;数据联动无异常;
(4)总生产复位:除 A、B 装载数外,其它全部归零。
试运行 72 小时连续工作无故障后,看板正式投入日常使用。
五、客户价值:一次投入、四个长期回报
1、 产能透明化
总产量、转台 A、转台 B 三个数字一屏全显,班组长再不需要跑到现场挨个问"出了多少件"。
2 、不良可追溯
不良数与装载数的联动修正机制,让每一个不良数都对应一次真实的工位动作,避免数据虚胖。
3 、节拍可控
装载数到达设定值时的声光报警,把"靠喊话提醒"变成"靠屏提醒",节拍控制从"经验"走向"数据"。
4、 数据可对接
485 全数据开放,让客户可以无缝接入。今天的一块看板,明天可以成为整个工厂数字化的最前哨。
讯鹏科技把客户提出的 7 条功能说明逐字逐句落地为机器上的每一块 LED、每一只按钮、每一路 IO;也没有把客户的数据锁在自己的协议里,而是把 485 总线上的全部数据开放出来,让客户可以基于自家的 IT 能力自由扩展。
如果您的工厂也正在为"多转台 / 多工位 / 多品种"产线发愁——产能不可视、不良难追溯、节拍难管控——欢迎联系讯鹏科技。让我们一起把那条"看不见的数字流",变成每一件产品、每一次节拍都能被看见的生产节拍。